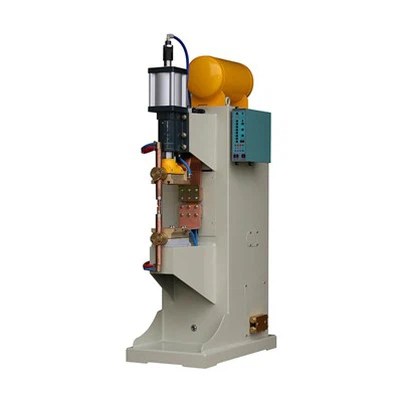
Cum să optimizați parametrii de sudare ai unui aparat de sudare în puncte cu curent alternativ pentru diferite materiale?
Lăsaţi un mesaj

Optimizarea parametrilor de sudare ai unui aparat de sudare în puncte cu curent alternativ (CA) pentru diferite materiale este un aspect crucial pentru realizarea sudurilor de înaltă calitate. În calitate de furnizor de AC Spot Welders, am asistat direct la provocările cu care se confruntă clienții atunci când încearcă să obțină cele mai bune rezultate cu diverse materiale. În acest blog, voi împărtăși câteva informații despre cum să optimizați acești parametri pentru diferite materiale.
Înțelegerea elementelor de bază ale sudării în puncte AC
Înainte de a aborda optimizarea parametrilor, este esențial să înțelegeți principiile de bază ale sudării în puncte AC. Sudarea în puncte AC folosește un curent alternativ pentru a genera căldură la interfața a două foi de metal. Căldura este produsă datorită rezistenței electrice a metalelor, care face ca metalul să se topească și să formeze o pepiță de sudură. Principalii parametri care afectează calitatea sudurii includ curentul de sudare, timpul de sudare, forța electrodului și forma electrodului.
Optimizarea parametrilor pentru oțel
Oțelul este unul dintre cele mai frecvent sudate materiale folosind aparate de sudare în puncte AC. La sudarea oțelului, curentul de sudare este un parametru critic. Un curent mai mare va genera mai multă căldură, care este necesară pentru topirea oțelului. Cu toate acestea, un curent prea mare poate duce la stropii excesive, distorsiuni și chiar deteriorarea electrozilor.
Timpul de sudare joacă, de asemenea, un rol important. Pentru tablele subțiri de oțel, un timp de sudare mai scurt este de obicei suficient. Pe măsură ce grosimea oțelului crește, timpul de sudare trebuie prelungit pentru a asigura topirea și topirea corespunzătoare. De exemplu, atunci când sudați oțel moale cu grosimea de 1 mm, un timp de sudare de aproximativ 0,1 - 0,2 secunde poate fi adecvat, în timp ce pentru oțel cu grosimea de 3 mm, timpul de sudare ar putea fi mărit la 0,3 - 0,5 secunde.
Forța electrodului este un alt factor important. Forța adecvată a electrodului ajută la menținerea unui bun contact electric între electrozi și foile de oțel, asigurând o generare uniformă de căldură. În general, este necesară o forță mai mare a electrodului pentru foile de oțel mai groase. Pentru foile subțiri de oțel, o forță de aproximativ 1 - 2 kN poate fi suficientă, în timp ce pentru foile mai groase, forța ar putea fi crescută la 3 - 5 kN.
Optimizarea parametrilor pentru aluminiu
Aluminiul este un material dificil de sudat folosind aparate de sudare în puncte AC datorită conductivității sale termice ridicate și stratului de oxid. Conductivitatea termică ridicată înseamnă că căldura este rapid disipată, necesitând un curent de sudare mai mare în comparație cu oțelul. Cu toate acestea, aluminiul are și un punct de topire mai scăzut, așa că curentul trebuie controlat cu atenție pentru a evita topirea excesivă.
Stratul de oxid de pe suprafața aluminiului poate împiedica contactul electric și fuziunea corespunzătoare. Prin urmare, este adesea necesară curățarea suprafețelor de aluminiu înainte de sudare. Un timp scurt de preîncălzire poate fi folosit și pentru a descompune stratul de oxid.
Timpul de sudare pentru aluminiu este în general mai scurt decât pentru oțel de aceeași grosime. Acest lucru se datorează faptului că aluminiul se topește mai repede. De exemplu, atunci când sudați aluminiu cu grosimea de 1 - mm, un timp de sudare de aproximativ 0,05 - 0,1 secunde poate fi suficient.


Forța electrodului este, de asemenea, crucială atunci când sudați aluminiu. O forță mai mare a electrodului ajută la străpungerea stratului de oxid și asigură un contact bun. O forță de aproximativ 2 - 3 kN este utilizată de obicei pentru foile subțiri de aluminiu, iar aceasta poate fi crescută pentru foile mai groase.
Optimizarea parametrilor pentru cupru
Cuprul este un alt material cu conductivitate termică ridicată, similar cu aluminiul. La sudarea cuprului, este necesar un curent de sudare foarte mare pentru a depăși disiparea rapidă a căldurii. Curentul trebuie ajustat cu atenție pentru a evita supraîncălzirea și deteriorarea electrozilor.
Timpul de sudare pentru cupru este relativ scurt. Cuprul are un punct de topire scăzut și se topește rapid. Pentru cuprul cu grosimea de 1 - mm, poate fi adecvat un timp de sudare de aproximativ 0,03 - 0,08 secunde.
Forța electrodului este importantă și pentru sudarea cuprului. De obicei se folosește o forță de aproximativ 2 - 4 kN, în funcție de grosimea foilor de cupru.
Rolul sudorilor noștri prin puncte AC în optimizarea parametrilor
Compania noastră oferă o gamă de aparate de sudare prin puncte AC, inclusivMașină automată de sudat în puncte de mare viteză,Aparat de sudura in puncte pentru nuci, șiSudor prin puncte desktop. Aceste mașini sunt proiectate cu sisteme de control avansate care permit reglarea precisă a parametrilor de sudare.
Sistemele de control pot regla cu precizie curentul de sudare, timpul de sudare și forța electrodului. Acest lucru facilitează optimizarea parametrilor pentru diferite materiale pentru utilizatori. De exemplu, celMașină automată de sudat în puncte de mare vitezăeste echipat cu un panou de control digital care permite utilizatorilor sa introduca parametrii doriti si sa monitorizeze procesul de sudare in timp real.
Sfaturi practice pentru optimizarea parametrilor
- Efectuați suduri de testare: Înainte de a începe un proiect de sudare la scară largă, este întotdeauna recomandabil să efectuați suduri de testare pe materialele eșantionului. Acest lucru vă permite să reglați fin parametrii și să vă asigurați că sudurile îndeplinesc standardele de calitate cerute.
- Monitorizați calitatea sudurii: Inspectați regulat sudurile în timpul procesului de sudare. Căutați semne de stropire, sub-fuziune sau supra-topire. Dacă sunt detectate probleme, ajustați parametrii în consecință.
- Întreține echipamentul de sudare: Întreținerea corectă a aparatului de sudură cu puncte AC este esențială pentru optimizarea constantă a parametrilor. Păstrați electrozii curați și îmbrăcați corespunzător și verificați regulat conexiunile electrice.
Concluzie
Optimizarea parametrilor de sudare ai unui aparat de sudare cu puncte AC pentru diferite materiale este o sarcină complexă, dar realizabilă. Înțelegând proprietățile diferitelor materiale, ajustând cu atenție curentul de sudare, timpul de sudare și forța electrodului și utilizând echipamente avansate de sudare precumMașină automată de sudat în puncte de mare viteză,Aparat de sudura in puncte pentru nuci, șiSudor prin puncte desktop, se pot realiza suduri de înaltă calitate.
Dacă sunteți în căutarea unui sudor cu puncte AC de încredere și aveți nevoie de asistență pentru optimizarea parametrilor pentru materialele dvs. specifice, suntem aici pentru a vă ajuta. Contactați-ne pentru a discuta cerințele dumneavoastră și pentru a începe un proiect de sudare de succes.
Referințe
- Manual de sudare, Societatea Americană de Sudare
- Principiile proceselor de îmbinare a metalelor, John Wiley & Sons
- Manualul ASM, Volumul 6: Sudarea, lipirea și lipirea, ASM International