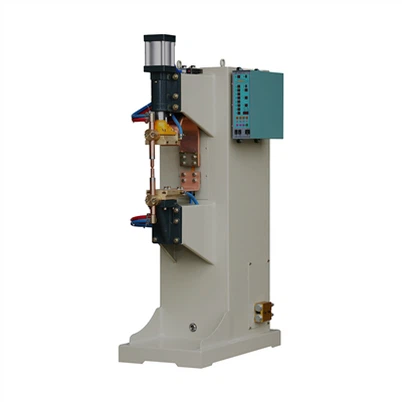
Analiza de principiu și ghid de aplicare a mașinii de sudură în puncte, cunoștințe profesionale
Lăsaţi un mesaj
Cunoașterea profesională a principiului analizei și ghidului de aplicare a mașinilor de sudat prin puncte. Fabrica noastră este specializată în producerea de mașini de sudură cap la cap, mașini de sudură în puncte, mașini de sudură cu cusături, mașini de sudură cu forme speciale etc.
Sudarea prin puncte este procesul de sudare a punctelor individuale de pe suprafața de contact a unei componente sudate la o îmbinare. Sudarea prin puncte necesită ca metalele să aibă o plasticitate bună. La sudare, curățați mai întâi suprafața piesei sudate, apoi asamblați tabla sudată prin suprapunere și apăsând-o între doi electrozi cilindrici de cupru și aplicați forță pentru a o apăsa strâns. Când trece un curent suficient de mare, se generează o cantitate mare de căldură de rezistență la contactul plăcii, încălzind rapid metalul din zona centrală cea mai fierbinte până la o stare plastică ridicată sau topit, formând un bazin de topitură lichidă în formă de lentilă. Continuați să mențineți presiunea, deconectați curentul și, după ce metalul se răcește, se formează o îmbinare de lipit.
Sudarea prin puncte este utilizată numai pentru sudarea structurilor cu plăci subțiri, plasă metalică, componente structurale din oțel încrucișat etc., fără cerințe de etanșare datorită distanței anumitor dintre punctele de sudură. Dacă electrodul columnar este înlocuit cu un electrod în formă de disc, electrodul este apăsat strâns pe piesa de sudură și rotit, iar piesa de sudură este alimentată continuu între electrozii în formă de disc și apoi pulsată cu electricitate. Poate forma un punct de sudură continuu și suprapus, formând o cusătură de sudură, care se numește sudare cusături. Este utilizat în principal pentru sudarea plăcilor subțiri care se suprapun componente structurale cu cerințe de etanșare sau cerințe de rezistență ridicată a îmbinărilor, cum ar fi rezervoarele de ulei, rezervoarele de apă etc.
Mașinile de sudat prin puncte pot fi clasificate în tipuri universale (universale) și specializate în funcție de scopurile lor. În funcție de numărul de îmbinări de lipit sudate simultan, există tipuri cu un singur punct, cu două puncte și cu mai multe puncte. În funcție de modul de transmisie al mecanismului de presurizare, există tip pedală, tip came cu motor electric, tip pneumatic, tip hidraulic, tip compozit (tip compresie gaz-lichid), etc.
Principiul mașinii de sudură în puncte
Metoda de sudare prin aplicarea presiunii prin electrozi și utilizarea căldurii de rezistență generate de curentul care trece prin suprafața de contact și zonele adiacente ale îmbinării după sudare se numește sudare prin rezistență. Sudarea prin rezistență are caracteristicile unei eficiențe ridicate a producției, costuri reduse, economii de materiale și automatizare ușoară. Prin urmare, este utilizat pe scară largă în diverse sectoare industriale, cum ar fi aviația, aerospațiul, energia, electronica, automobile și industria ușoară și este unul dintre procesele importante de sudare.
1, Producția și factorii de influență ai căldurii de sudare
Căldura generată în timpul sudării în puncte este determinată de următoarea ecuație: Q=IIRt (J) -- (1)
În formula: Q - căldură generată (J), I - curent de sudare (A), R - rezistența electrodului (ohmi), t - timpul de sudare (s)
1. Rezistența R și factorii care îl afectează pe R
Rezistența dintre electrozi include rezistența Rw a piesei de prelucrat în sine, rezistența de contact Rc între două piese de prelucrat și rezistența de contact Rew între electrod și piesa de prelucrat. Adică, R=2Rw+Rc+2Rew - (2) așa cum se arată în figură
Când piesa de prelucrat și electrodul sunt constante, rezistența piesei de prelucrat depinde de rezistivitatea acesteia. Prin urmare, rezistivitatea este o performanță importantă a materialului sudat. Metalele cu rezistivitate mare au conductivitate slabă (cum ar fi oțelul inoxidabil), în timp ce metalele cu rezistivitate scăzută au o conductivitate bună (cum ar fi aliajul de aluminiu). Prin urmare, atunci când sudarea în puncte a oțelului inoxidabil, generarea de căldură este ușoară, dar disiparea căldurii este dificilă, iar atunci când sudarea în puncte a aliajului de aluminiu, generarea de căldură este dificilă, dar disiparea căldurii este ușoară. La sudarea prin puncte, primul poate folosi un curent mic (câteva mii de amperi), în timp ce cel din urmă trebuie să utilizeze un curent mare (zeci de mii de amperi). Rezistivitatea nu depinde numai de tipul de metal, ci și de starea tratamentului termic, metoda de procesare și temperatura metalului.
Durata rezistenței de contact este scurtă și există în general în fazele incipiente ale sudării, din două motive:
(1) Prezența straturilor de oxid de înaltă rezistență sau murdărie pe suprafața pieselor de prelucrat și a electrozilor poate împiedica în mod semnificativ fluxul de curent. Straturile excesive de oxid și murdărie pot împiedica chiar conducția curentului.
(2) În condiții de suprafață foarte curată, datorită micro
Se observă denivelări, ceea ce face ca piesa de prelucrat să formeze doar puncte de contact local pe suprafețele aspre. Convergența liniilor curente la punctul de contact. Datorită reducerii traseului curentului, rezistența la punctul de contact a crescut.
În comparație cu Rc și Rw, rezistența Rew dintre electrod și piesa de prelucrat este în general mai mică în aliajele de cupru datorită rezistivității și durității lor mai mici, ceea ce are un impact mai mic asupra formării nucleelor de fuziune. Prin urmare, considerăm că influența sa este mai mică.
2. Influența curentului de sudare
Din formula (1), se poate observa că curentul are un impact mai mare asupra generării de căldură decât rezistența și timpul. Prin urmare, în timpul procesului de sudare, este un parametru care trebuie controlat cu strictețe. Principalele cauze ale modificărilor curentului sunt fluctuațiile de tensiune în rețeaua electrică și modificările de impedanță în circuitul secundar al aparatului de sudură AC. Modificările de impedanță se datorează modificărilor formei geometrice a circuitului sau introducerii diferitelor cantități de metal magnetic în circuitul secundar. Pentru mașinile de sudat cu curent continuu, modificările impedanței circuitului secundar nu au un impact semnificativ asupra curentului.
3. Impactul timpului de sudare
Pentru a asigura dimensiunea miezului de fuziune și rezistența punctului de sudare, timpul de sudare și curentul de sudare se pot completa într-un anumit interval. Pentru a obține o anumită rezistență a îmbinărilor de lipire, se poate folosi un curent ridicat și un timp scurt (condiții puternice, cunoscute și sub numele de specificații dure), sau se poate folosi un curent scăzut și un timp lung (condiții slabe, cunoscute și ca specificații soft). Alegerea între specificațiile dure și moi depinde de performanța, grosimea și puterea mașinii de sudură utilizată pentru metal. Există o limită superioară și inferioară pentru curentul și timpul necesar pentru metale cu proprietăți și grosimi diferite, care ar trebui să fie utilizate ca standard.
4. Efectele presiunii electrodului
Presiunea electrodului are un impact semnificativ asupra rezistenței totale R dintre cei doi electrozi. Pe măsură ce presiunea electrodului crește, R scade semnificativ, în timp ce creșterea curentului de sudare nu este semnificativă și nu poate afecta reducerea generării de căldură cauzată de scăderea R. Prin urmare, rezistența îmbinării de lipit scade întotdeauna odată cu creșterea presiunii de sudare. . Soluția constă în creșterea curentului de sudare în același timp cu creșterea presiunii de sudare.
5. Influența formei electrodului și a proprietăților materialului
Datorită faptului că aria de contact a electrodului determină densitatea curentului, rezistivitatea electrică și conductibilitatea termică a materialului electrodului sunt legate de generarea și disiparea căldurii. Prin urmare, forma și materialul electrodului au un impact semnificativ asupra formării nucleelor de fuziune. Pe măsură ce vârful electrodului se deformează și se uzează, zona de contact crește și rezistența îmbinării de lipit scade.
6. Influența stării suprafeței piesei de prelucrat
Oxizii, murdăria, uleiul și alte impurități de pe suprafața piesei de prelucrat cresc rezistența la contact. Un strat de oxid excesiv de gros poate chiar împiedica trecerea curentului. Conducția locală, din cauza densității excesive de curent, poate duce la stropire și arderea suprafeței. Prezența stratului de oxid poate afecta, de asemenea, încălzirea neuniformă a diferitelor îmbinări de lipit, provocând fluctuații în calitatea sudurii. Prin urmare, curățarea temeinică a suprafeței piesei de prelucrat este o condiție necesară pentru a asigura obținerea îmbinărilor de înaltă calitate.
2, Echilibrul termic și disiparea căldurii
În timpul sudării în puncte, doar o mică parte din căldura generată este utilizată pentru a forma sudarea, iar o parte mai mare se pierde din cauza conducției sau radiației către materialele adiacente. Ecuația de echilibru termic este:
Q=Q1+Q2- (3) unde: Q1- căldură de formare a nucleării, Q2- pierderi de căldură
Căldura efectivă Q1 depinde de proprietățile termofizice ale metalului și de cantitatea de metal topit și este independentă de condițiile de sudare utilizate. Q1=10%-30%Q, limită inferioară pentru metale cu conductivitate termică bună (cum ar fi aluminiu, aliaje de cupru etc.); Metalele cu rezistivitate electrică ridicată și conductivitate termică slabă (cum ar fi oțel inoxidabil, aliaje la temperatură ridicată etc.) sunt supuse unei limite superioare. Pierderea de căldură Q2 include în principal căldura condusă prin electrod (30% -50% Q) și căldura condusă prin piesa de prelucrat (aproximativ 20% Q). Aproximativ 5% din căldură radiată în atmosferă.
3, Ciclul de sudare
Ciclul de sudare al sudării prin puncte și al sudării prin proiecție constă din patru etape de bază (așa cum se arată în procesul de sudare în puncte):
1) Etapa de pre presare - electrodul este coborât la stadiul de conectare curent pentru a se asigura că electrodul presează strâns piesa de prelucrat, astfel încât să existe o presiune adecvată între piesele de prelucrat.
2) Timp de sudare - Curentul de sudare trece prin piesa de prelucrat, generând căldură pentru a forma o pepiță de sudură.
3) Timp de întreținere - Opriți curentul de sudare și continuați să mențineți presiunea electrodului până când miezul topit se solidifică la o rezistență suficientă.
4) Timp de odihnă - de la începutul ridicării electrodului până la începutul coborârii electrodului din nou, începe următorul ciclu de sudare.
Pentru a îmbunătăți performanța îmbinărilor sudate, uneori este necesar să adăugați unul sau mai multe dintre următoarele la ciclul de bază:
1) Creșteți prepresiunea pentru a elimina golurile dintre piesele groase și pentru a asigura o potrivire strânsă.
2) Utilizarea impulsurilor de preîncălzire pentru a îmbunătăți plasticitatea metalelor, facilitând fixarea strânsă a pieselor de prelucrat și prevenirea stropirii; Când efectuați sudarea convexă, acest lucru poate asigura că mai multe puncte convexe sunt în contact uniform cu placa plată înainte de sudare, pentru a asigura o încălzire constantă în fiecare punct.
3) Creșteți presiunea de forjare pentru a compacta nucleul de topire și pentru a preveni fisurarea sau contracția.
4) Utilizarea impulsurilor de revenire sau răcire lentă pentru a elimina structura stinsă a oțelului aliat, pentru a îmbunătăți proprietățile mecanice ale îmbinărilor sau pentru a preveni fisurile și contracția fără a crește presiunea de forjare.
4, Tipuri și interval aplicabil de curent de sudare
1. Curentul alternativ poate fi modulat pentru a crește și a scădea treptat curentul, realizând scopul preîncălzirii și răcirii, ceea ce este foarte benefic pentru sudarea aliajelor de aluminiu. Alimentarea CA poate fi folosită și pentru sudarea prin puncte cu mai multe impulsuri, care lasă un timp de răcire între două sau mai multe impulsuri pentru a controla rata de încălzire. Această metodă este utilizată în principal pentru sudarea plăcilor groase de oțel.
2. Puterea de curent continuu este utilizată în principal în situații care necesită un curent ridicat. Deoarece majoritatea mașinilor de sudură în curent continuu sunt alimentate de surse de alimentare trifazate, se evită dezechilibrul de sarcină trifazat atunci când este furnizată energie monofazată.
5, Sudabilitate în timpul sudării cu rezistență la metal
Următorii sunt principalii indicatori pentru evaluarea sudabilității sudării prin rezistență:
1. Materialele cu rezistivitate electrică și termică scăzută și conductivitate termică ridicată necesită mașini de sudură de mare putere, care au o sudabilitate slabă.
2. Rezistența la temperaturi ridicate a materialelor. Metalele cu limită de curgere ridicată la temperaturi ridicate (0.5-0.7Tm) sunt predispuse la defecte, cum ar fi stropii, contracție și fisuri în timpul sudării în puncte, necesitând utilizarea unei presiuni ridicate a electrodului. Atunci când este necesar, este necesar să se aplice o presiune mare de forjare după pană de curent, ceea ce are ca rezultat o sudabilitate slabă.
3. Gama de temperatură plastică a materialelor este foarte sensibilă la fluctuațiile parametrilor procesului de sudare pentru metale cu intervale de temperatură plastice înguste (cum ar fi aliajele de aluminiu), necesitând utilizarea mașinilor de sudură care pot controla cu precizie parametrii procesului și o bună urmărire a electrozilor. Sudabilitate slabă.
4. Sensibilitatea materialelor la ciclul termic. Sub influența ciclului termic al sudării, metalele cu tendință de călire sunt predispuse să dezvolte structuri întărite și fisuri la rece; Aliajele cu puncte de topire scăzute care sunt predispuse la topirea impurităților sunt predispuse la cracare termică; Metalele întărite prin răcire sunt predispuse la zonele de înmuiere. Trebuie luate măsuri corespunzătoare de proces pentru a preveni aceste defecte. Prin urmare, metalele cu sensibilitate mare la ciclul termic au, de asemenea, sudabilitate slabă.